富氧侧吹电热熔池高温熔炼装备

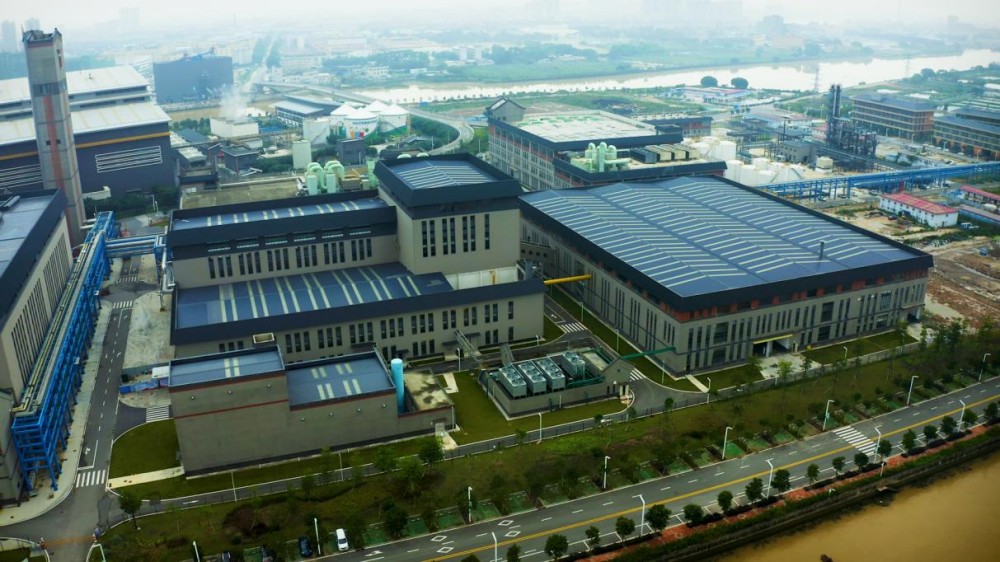
1.创新设计了富氧侧吹熔池与电热熔池双熔池耦合一体化结构,使渣相与冰铜有充足的时间和空间进行澄清分层,实现了熔池熔炼反应与炉渣贫化的同步进行,金属回收率提高至95 %以上。 2.熔池采用浅炉缸、斜底板设计,杜绝了炉缸因温度降低而导致的冻结;电热熔池采用碳电极保温,在实现保温效果和不出现结冷渣的同时,可以在熔体表面形成微涡流,有效降低泡沫渣的形成。 3.在富氧侧吹炉的炉膛上方设置自热式缓气流高温烟室,利用烟气中的CO燃烧放热维持高温烟室温度在1100~1350 ℃,控制在高温烟室停留时间达到3 s以上,使烟气中的二噁英分解完全。 4.开发了铁-硅-钙-铝四元低熔点低黏度熔炼渣型,显著提高了渣锍分离效率,突破了尾渣金属易夹带的难题。
2025-05-25

医疗废物摩擦高温灭菌处理技术

通过摩擦使热度达到一定高度时,注入水,使细菌自溶和崩解,达到理想的灭菌效果。将医疗废物的毁形、灭菌置于一套封闭的、处于负压状态下的设备内同时进行,设备灭菌效率达到99.9999%。不产生烟气、无二恶英产生,达到无毒化、减量化的效果。可用于集中化处置的中小城市,也可单个医院独立使用或移动式使用。且以其独到的技术优势、成本优势及环保性能等方面的特点,显示出其明显优于焚烧技术,以及其它非焚烧技术。
2025-05-25

危废能量球自动清焦裂解技术与设备

危废能量球自动除焦热解技术包含了蠕动自弥合密封和能量球自动循环除焦两项关键技术以及DCS自动控制、进出物料堆积密封等多项技术组合而成。解决了高温下连续进料出料的同时无裂解气泄露的反应釜动态密封问题以及热解反应釜内壁长期运行(90天)不产生结焦层的问题。实现了固废处理的节能、环保、安全、高效。
2025-05-25

有机垃圾高效热水解技术

通过气力输送系统实现物料的垂直输送,解决传统螺旋输送系统占地过大的问题,节约预处理系统占地,降低车间土建投资;采用130-140℃进行水解处理,充分水解糖类、淀粉、脂肪;部分水解蛋白等有机质,提高水解效率,降低停留时间,减少土建及设备成本;充分灭活病原微生物,实现无害化要求;增加物料流动性,实现厨余油脂回收目标。
2025-05-25

存量生活垃圾一体化好氧稳定化装备

一体化好氧稳定化装备集成了精准好氧曝气、废气循环、生物菌剂加注等高效组合工艺,搭载基于物联网技术的监测控制系统,具有智能化程度高、工艺技术稳定、操作简便、安装、投入运行快等特点,可缩短垃圾堆体稳定化周期,提高有机质降解速度,生态效益显著。
2025-05-25

有机废弃物空间(多层)静态好氧发酵处理装备

3~5天一次性腐熟,产出物水分≤30%,无需二次加工或陈化;发酵过程无需拌和、无需加热烘干,处理能耗小于25kW·h/t,远低于行业传统堆肥技术处理能耗84kW·h/t,也低于塔体加热式的50kW·h/t;空间多层占地小,节省土地资源;经国际碳汇交易VCS平台核准,每处理1吨有机废弃物可减排1.47吨二氧化碳。
2025-05-25

磷石膏、污泥、农林固废资源化综合利用技术及装备

磷石膏、污泥、农林固废资源化综合利用技术及装备采用三段余热式煅烧系统,将2条磷石膏协同污泥(渣土)处置生产线、2条余热煅烧磷石膏生产线并联成一套系统,实现大规模处置、0碳煅烧、超高效余热利用、安全化无害化处理处置,农林固废制备清洁燃料转化率达90%,处置后半水石膏可达85%,经济效益和综合利用效益显著。
2025-05-25

智能废旧轮胎回收技术装备

本技术主要通过剥离、撕碎、磁选、破碎、磨粉等几道程序,分离得到胶粉、钢丝以及纤维物质。整体粉碎废轮胎的过程中,该设备能有效规避开放式操作给环境造成的悬浮颗粒物排放超标问题。采用机组式、模块化设计,突破三大关键技术,其一:提高废旧轮胎回收线的自动化、智能化水平;其二:实现废旧轮胎回收线的全自动切圈;其三:突破破碎机刀具表面处理工艺技术。
2025-05-25

废旧锂电池高值资源化利用技术及装备

锂电池带电情况下安全快速剪切,减少放电工艺的污水排放,采用电磁感应控氧控温热解,提高热解效率,减少热能消耗。项目尾气组分复杂,经由除尘、脱酸、催化氧化等多步骤工艺,净化至大气污染排放标准尾气排放指标达到标准。技术旨在破碎废旧锂电池并分离混合体系中金属外壳、铜、铝、黑粉等组分回收利用。
2025-05-25

大型燃煤电站多源固废协同处理装备

针对固废理化特性复杂、难以成粉而不适应煤粉锅炉悬浮燃烧的痛点,首创了燃煤电厂多源固废前置干燥炭化工艺路线及关键装备一体化处理机,在国际上首次实现单一设备对多源固废的炭化及微米级粉碎,填补了满足固废直接入炉焚烧的设备空白,技术成果达到国际领先水平。
2025-05-25